Elettrodi in rame per EDM: quando convengono davvero
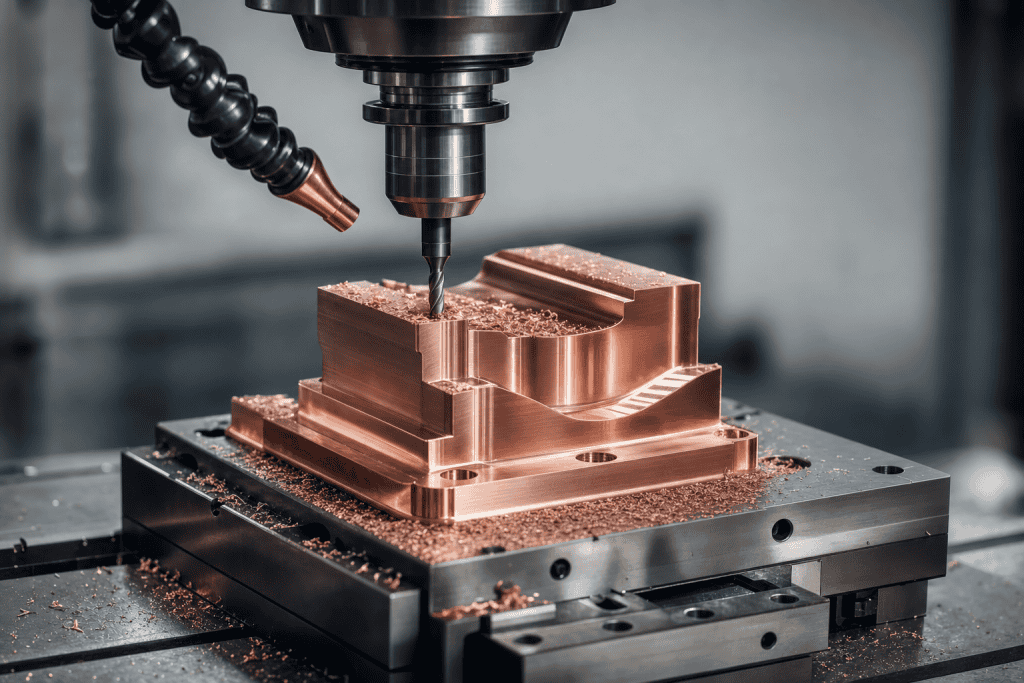
Quando conviene scegliere il rame invece della grafite in elettroerosione a tuffo? In genere quando l’obiettivo è un’impronta fedele nei dettagli fini, una finitura estetica o di tenuta e una superficie regolare, spesso su geometrie piccole o sottili. La decisione, però, non si gioca solo sul materiale dell’elettrodo: pesano altrettanto la progettazione, il fissaggio e la stabilità del processo.
Procedo in tre passaggi. Prima chiarisco che cosa cambia davvero tra rame e grafite, con i dati che reggono al confronto. Poi entro nei fattori di processo che decidono la fedeltà dell’impronta. Infine propongo una checklist di scelta e di controllo qualità per validare elettrodo e cavità prima della serie. Il filo conduttore è un caso concreto, di quelli che mettono sotto pressione sia la geometria sia la pulizia: una cavità con nervature sottili che, oltre alla forma, deve garantire tenuta.
Perché l’elettrodo decide impronta e finitura, non solo la macchina
Nell’EDM a tuffo l’elettrodo trasferisce la propria geometria al pezzo, ma la qualità del risultato dipende anche da come si gestiscono le scariche e il lavaggio. Tradotto in pratica: un elettrodo eccellente lavorato male, o impiegato con un processo poco stabile, può produrre un’impronta mediocre. E un elettrodo geometricamente corretto, se subisce un’usura non compensata, può perdere fedeltà dimensionale passata dopo passata.
Conviene distinguere due obiettivi che spesso si confondono. La precisione dell’impronta riguarda la geometria: quote critiche, raggi, spigoli, riproduzione di nervature e microdettagli. La pulizia della superficie riguarda invece la microstruttura del risultato: assenza di microcrateri irregolari, di pitting da arco, di zone localmente bruciate, e la presenza di uno strato ricalcato contenuto. Sono collegati — un processo poco stabile tende a peggiorare entrambi — ma si misurano in modo diverso e si correggono con leve diverse.
Il rame ha una storia lunga su questo terreno. L’elettrodo per elettroerosione nasce storicamente proprio in rame: un materiale a elevata conducibilità termica, facilmente lavorabile e con buona resistenza alle scariche. Non è un dettaglio nostalgico. Aiuta a capire perché, ancora oggi, su molte lavorazioni di finitura il rame resti tra le opzioni più frequenti.
Rame in EDM: caratteristiche reali e limiti da mettere in conto
Il rame elettrolitico Cu-ETP, con purezza del 99,9%, offre elevata conducibilità elettrica e termica. È una caratteristica che può essere preferita quando contano la stabilità della scarica e la qualità di finitura. Dove servono durabilità meccanica e tenuta sotto stress termico, leghe come il rame-cromo-zirconio (CuCrZr) uniscono una buona conducibilità a una notevole resistenza meccanica, grazie all’aggiunta di cromo e zirconio. La scelta del grado, quindi, non è un dettaglio: incide sul comportamento dell’elettrodo nel tempo.
I limiti, però, esistono e vanno gestiti. Sul fronte dell’usura e della velocità, in molti confronti tecnici la grafite consuma da un terzo a un decimo in meno rispetto al rame e consente velocità di erosione superiori. La differenza si spiega anche con la fisica dei materiali: la grafite sublima intorno ai 3600 °C, mentre il rame fonde già a 1083 °C, e questo cambia il comportamento sotto le scariche più energiche.
C’è poi il peso, che diventa rilevante su elettrodi grandi: la densità del rame è di circa 8,9 g/cm³ contro circa 1,8 g/cm³ della grafite. Un elettrodo voluminoso in rame è quindi sensibilmente più pesante e, sui formati maggiori, può richiedere attrezzaggi e sistemi di presa più robusti, oltre a una movimentazione più attenta. Ne deriva una indicazione prudente: il rame tende a farsi preferire sui dettagli fini, sulle impronte estetiche e sulle passate di finitura, mentre sulle sgrossature aggressive o sugli elettrodi molto grandi la grafite può risultare più conveniente. La decisione finale dipende sempre dal caso specifico — e qui entra in gioco anche chi fornisce il consumabile. Se l’obiettivo è la ripetibilità, ha senso scegliere un fornitore che, oltre a fresare gli elettrodi in rame per elettroerosione, progetta anche portaelettrodi, sistemi di fissaggio e calibri di controllo: geometria, riferimenti e ripetibilità vengono così gestiti insieme, e non come pezzi scollegati da assemblare in macchina.
I fattori che contano oltre al materiale dell’elettrodo
Un errore frequente è ridurre tutto alla domanda rame contro grafite. La fedeltà dell’impronta dipende da più variabili, e il materiale è solo una di esse. Torniamo alla cavità con nervature sottili: il materiale dell’elettrodo conta, ma se il fissaggio non è ripetibile o l’usura non è compensata, la tenuta richiesta può non arrivare comunque.
Progettazione dell’elettrodo. Sovrametallo, compensazioni, raggi minimi e gestione degli spigoli vivi vanno definiti prima di toccare la macchina. Un raggio sotto la soglia riproducibile o una compensazione errata si pagano sull’impronta, qualunque sia il materiale.
Parametri e lavaggio. Energia dell’impulso e flushing influenzano la regolarità della scarica. Un processo più stabile aiuta a contenere i micro-errori dimensionali.
Usura dell’elettrodo. Distinguere usura frontale e laterale è utile: la prima incide soprattutto sulla profondità, la seconda sui dettagli e sugli spigoli. Un’usura non considerata può tradursi in perdita progressiva di forma.
Fissaggio e riferimenti. Ripetibilità di presa e gestione degli zero pezzo/elettrodo sono spesso il vero limite della ripetibilità tra cavità. Un sistema di riferimento poco stabile può vanificare un elettrodo perfetto.
Tempi ciclo. Su elettrodi sottili può succedere che cicli troppo spinti spostino le quote in modo difficile da diagnosticare a posteriori. Meglio una strategia graduale.
Da qui un criterio di scelta del fornitore spesso sottovalutato: chi governa l’elettrodo insieme all’attrezzaggio offre più garanzie di ripetibilità. L’elettrodo non è un pezzo a sé, è un anello della catena che porta all’impronta.
Superfici più pulite: cosa significa davvero e cosa misurare
Superficie pulita non è un giudizio estetico. È l’assenza di difetti specifici: microcrateri irregolari, archi e pitting, zone localmente bruciate. La si valuta con indicatori concreti.
Il primo è la rugosità, espressa in Ra o Rz: a parità di obiettivo, una rugosità coerente tra cavità segnala un processo sotto controllo. Il secondo è l’uniformità visiva e la ripetibilità tra impronte multiple: se la stessa geometria esce diversa da una cavità all’altra, il problema è di processo, non di singola passata. Per dare un riferimento di scala sulle finiture raggiungibili, un grado di grafite a particelle molto fini — inferiori al micron — è indicato con una finitura nell’ordine di 0,18 µm Ra: un valore legato alla struttura particellare del materiale, che mostra quanto la qualità del consumabile incida sul risultato finale.
Lo strato ricalcato: perché conta su stampi e componenti critici
Le scintille fondono localmente il metallo che, raffreddandosi rapidamente, risolidifica formando il recast layer: uno strato sottile e indurito sulla superficie del pezzo, che può arrivare fino a circa 0,001 pollici di spessore. Su molti pezzi è tollerabile. Sulla cavità con richiesta di tenuta, invece, lo strato ricalcato e le eventuali microfessurazioni vanno gestiti. Si controllano con una strategia a passate ben distribuita e, dove serve, si rimuovono con processi di finitura come l’elettrolucidatura. Niente allarmismi: serve metodo, non paura del processo.
Strategia a passate: come proteggere l’impronta
La logica per ottenere insieme precisione e pulizia è distribuire l’energia in fasi: sgrossatura, semifinitura, finitura. Le passate iniziali asportano materiale; quelle finali, a bassa energia, ricostruiscono la geometria fine e levigano la superficie. Spingere subito con parametri alti per risparmiare tempo può favorire archi, pitting e perdita di dettaglio.
Sulle nervature sottili dell’esempio conviene dedicare un elettrodo di finitura, separato da quelli usati per la sgrossatura, così da non riportare sull’impronta l’usura accumulata nelle fasi pesanti. E poi c’è il lavaggio: l’evacuazione dei detriti dalla zona di lavoro è spesso il vero collo di bottiglia della superficie pulita. Un flushing insufficiente può intrappolare le scorie e degradare la finitura anche con l’elettrodo migliore.
Tubolari, forme e forature: scegliere il rame per la geometria giusta
Il rame si presta a una varietà di forme che conviene conoscere. Per la lavorazione degli stampi esistono elettrodi tubolari in rame in sezioni ovali, quadre, rettangolari, tonde e triangolari. Nei cataloghi di settore compaiono anche tubolari tondi con foro centrale, tipo forato T (Cod. 41505), e a più canali interni, tipo multicanale MCT (Cod. 41507): in entrambi i casi il foro o i canali servono a portare il dielettrico direttamente nella zona di lavoro, migliorando il lavaggio interno, e si impiegano in genere in foratura. La scelta della forma segue la geometria da riprodurre: una tasca rettangolare, una nervatura sottile, un logo o una texture richiedono profili dedicati per limitare gli interventi di rilavorazione.
Nell’EDM drilling il discorso cambia. Per microfori e forature molto profonde — con rapporti che possono arrivare fino a 400 volte il diametro — si lavora con fili o tubi calibrati, anche in tungsteno, con diametri fino a 0,001 mm. Qui rame ed elettrodi metallici si scelgono in funzione della profondità, del diametro e della necessità di mantenere la rettilineità del foro.
Checklist di scelta: quando il rame è la decisione giusta
Per decidere in fretta, senza ideologie, conviene valutare quattro dimensioni.
Geometria. Su microdettagli, nervature, raggi stretti, loghi e texture il rame può essere preferito quando serve regolarità della scarica; volumi grandi e forme semplici tendono invece a convenire in grafite.
Obiettivo qualità. Se contano finitura estetica, tenuta o riduzione delle rilavorazioni manuali, il rame è spesso una scelta sensata. Se conta soprattutto asportare materiale in fretta, può valere la pena valutare l’alternativa.
Materiale e criticità del pezzo. Su acciai temprati, inserti e zone sottili, dove i difetti superficiali sono inaccettabili, un processo stabile con elettrodi in rame ben rifiniti può fare la differenza.
Vincoli produttivi. Considerate il costo totale — elettrodo, tempo macchina, rilavorazioni — non il solo costo dell’elettrodo. Un elettrodo che riduce gli scarti tende a ripagarsi.
Errori tipici che peggiorano impronta e finitura
Alcuni difetti possono ripetersi se non si presidiano alcuni punti. Il primo è l’elettrodo non rifinito a dovere: microbave e spigoli imperfetti rischiano di venire trasferiti sull’impronta. Il secondo sono i parametri spinti senza un lavaggio adeguato, che possono favorire archi e pitting. Il terzo è la compensazione errata, unita a un’usura non considerata: il risultato può essere una perdita progressiva di dettaglio man mano che si procede in profondità.
Il quarto, più insidioso, è l’assenza di controlli strutturati: si va in produzione senza una prova su campione e senza criteri di accettazione, scoprendo i problemi solo a serie avviata. È l’errore che costa di più, perché si moltiplica su ogni cavità.
Controllo qualità: validare elettrodo e impronta prima della serie
Un buon controllo qualità lavora su due fronti. Sull’elettrodo: verifica geometrica, controllo della finitura e ripetibilità di presa nel sistema di fissaggio. Un elettrodo verificato e collaudato prima della consegna può essere installato direttamente su macchina a tuffo o su sistemi robotizzati di cambio elettrodo, riducendo i fermi e gli errori di setup.
Sull’impronta: misura delle quote critiche, rilievo della rugosità e ispezione mirata dei difetti localizzati. Sulla cavità con richiesta di tenuta, ad esempio, il primo controllo è proprio sulla regolarità della superficie nelle zone di contatto. L’approccio first-off — validare il primo pezzo della serie con criteri di accettazione chiari e tracciare i parametri usati — è ciò che permette di ripetere il risultato. Senza tracciabilità dei parametri, un buon risultato resta un caso fortunato, non un processo.
Domande rapide su rame, grafite e difetti EDM
Quando scegliere il rame e quando la grafite?
Il rame tende a farsi preferire su dettagli fini, impronte estetiche e passate di finitura. La grafite può convenire sulle sgrossature, sugli elettrodi grandi e quando serve velocità: in molti confronti consuma da un terzo a un decimo in meno e consente velocità di erosione superiori. La scelta dipende da geometria, obiettivo qualità e costo totale.
Come si gestisce il recast layer?
Lo strato ricalcato si forma a ogni scarica e può raggiungere uno spessore di circa 0,001 pollici. Si contiene con una strategia a passate ben distribuita, riducendo l’energia nelle fasi finali. Dove la criticità del componente lo richiede, si rimuove con finiture dedicate come l’elettrolucidatura.
Quando servono gli elettrodi tubolari?
Le versioni tubolari, comprese quelle con foro centrale o a più canali, trovano impiego soprattutto in foratura e dove è utile il lavaggio interno tramite il dielettrico. La forma — tonda, ovale, quadra, rettangolare o triangolare — si sceglie in base alla geometria da riprodurre.
Il grado di rame fa differenza?
Sì. Il Cu-ETP al 99,9% privilegia la conducibilità; leghe come il CuCrZr aggiungono resistenza meccanica e tenuta sotto stress termico. Definire il grado in funzione della lavorazione fa parte della progettazione dell’elettrodo, non è un dettaglio secondario.
L’elettrodo è un componente di processo, non un pezzo qualsiasi
La conclusione operativa è netta: trattare l’elettrodo come un semplice consumabile da acquistare al prezzo più basso è una falsa economia. Sul costo totale incidono molto di più le rilavorazioni evitate, gli scarti non prodotti e i lead time rispettati. Integrare la scelta del materiale, la progettazione dell’elettrodo, il fissaggio e i controlli dentro un’unica logica di processo è ciò che separa un’officina che insegue i difetti da una che li previene. Il rame, usato dove serve davvero, è uno degli strumenti più affidabili per ottenere impronte fedeli e superfici pulite — a patto di sceglierlo con criterio e validarlo con metodo.
 Fatturazione in cloud: come gestire fatture, pagamenti e scadenze online
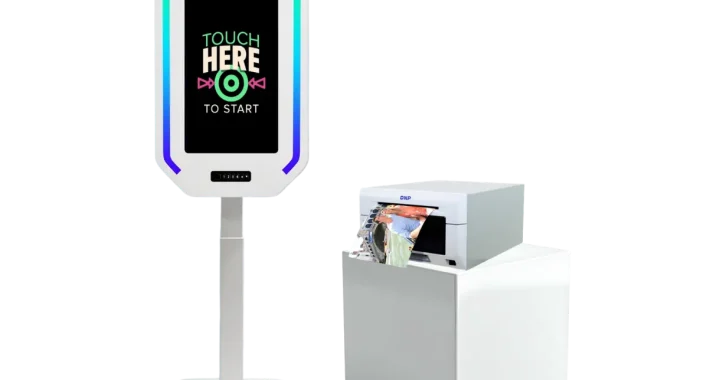 Photobooth: come funziona, quali tipologie esistono e cosa cambia tra foto, stampa e video
 Serramenti antieffrazione: quali caratteristiche incidono maggiormente sulla sicurezza di una casa
 Come capire i carati dell’oro: guida pratica per riconoscere la qualità del tuo gioiello
 Porte-finestre scorrevoli in PVC: soluzioni per grandi aperture vetrate
 Assistenza infermieristica domiciliare, quando le cure professionali entrano nella quotidianità di casa
 Installatori fotovoltaico: guida alla scelta dei migliori professionisti per il tuo impianto solare
 Sanificazione ad ozono tra trattamento degli ambienti, sicurezza e corretta gestione degli spazi