Filtri a maniche per polveri: come migliorare aspirazione, sicurezza e qualità dell’aria
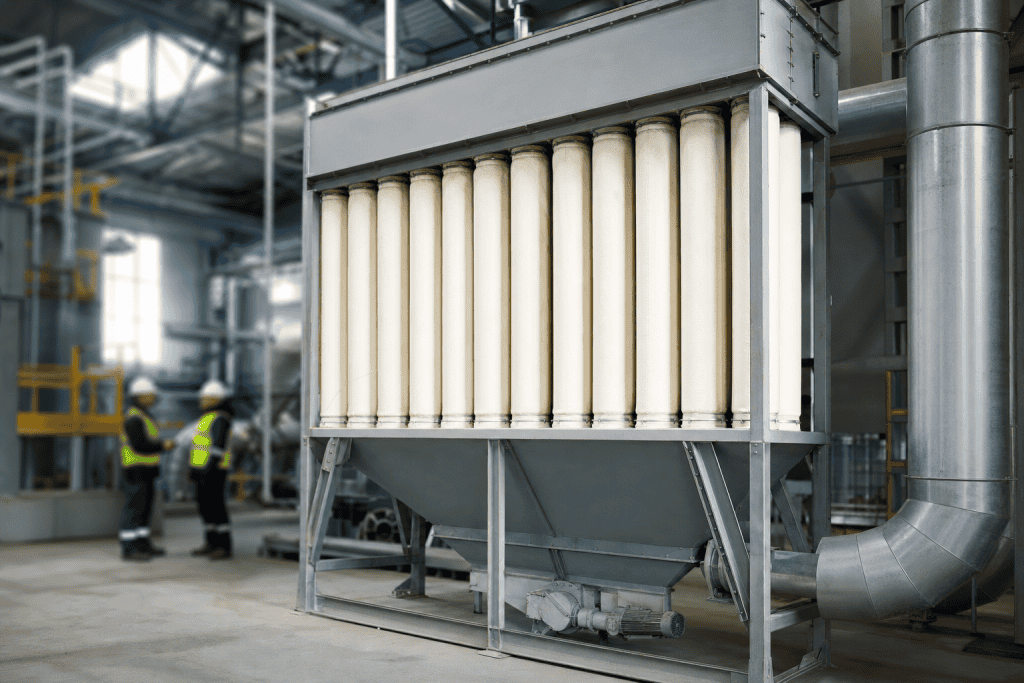
Perché un filtro a maniche dimensionato bene continua a intasarsi, a perdere portata e a mandare in allarme il reparto? Nella maggior parte dei casi il problema non è la manica, ma il sistema che le sta attorno: captazione alla fonte, rete di condotte, pulizia a impulsi e scarico delle polveri. Il filtro è l’ultima barriera, non l’unica. Migliorare aspirazione, sicurezza e qualità dell’aria significa lavorare su tutta la catena.
In due frasi: se un filtro a maniche si intasa spesso o perde portata, le cause più comuni non stanno nel tessuto ma nella catena a monte e a valle — captazione insufficiente, rete non bilanciata, pulizia non regolata sulla perdita di carico, scarico polveri inefficiente. Prima di sostituire le maniche conviene guardare l’intero percorso dell’aria.
Filtri a maniche: cosa fanno davvero (e cosa non possono fare da soli)
Un filtro a maniche è un sistema di depurazione dell’aria industriale che separa le polveri da un flusso gassoso facendolo passare attraverso tessuti cilindrici, i sacchi filtranti. Il funzionamento si articola in fasi ben definite: l’aria carica di polvere viene aspirata e distribuita nel corpo filtro, attraversa le maniche dove le particelle restano trattenute, mentre l’aria pulita prosegue verso il camino o il ricircolo. Periodicamente le maniche vengono pulite con impulsi di aria compressa e la polvere staccata cade nella tramoggia di raccolta.
La cattura delle particelle avviene attraverso più meccanismi che agiscono insieme: impatto diretto, intercettazione, diffusione delle frazioni più piccole e aderenza, sia meccanica sia elettrostatica. In molte applicazioni un filtro a maniche arriva a trattenere una quota altissima delle polveri, anche quelle molto fini — alcuni costruttori indicano valori superiori al 99% —, ma il risultato dipende da progetto e gestione, cioè da perdita di carico, pulizia e tenute, più che dalla sola qualità del tessuto.
Vale la pena capire cosa succede quando qualcosa non va. Se in reparto la portata cala, il primo effetto lo notano le postazioni: le cappe catturano meno, la polvere inizia a disperdersi vicino alle macchine. Poi il ΔP sale e la pulizia fatica a riportarlo ai valori attesi. Alla fine si arriva alla decisione istintiva — cambiare le maniche — che a volte è necessaria, ma che non risolve nulla se captazione, condotte o pulizia sono impostate male. In quel caso il filtro resta il collo di bottiglia: passano pochi mesi e si torna al punto di partenza.
Si capisce, allora, il valore di chi progetta partendo dal processo e non dal catalogo. NOVA VIT S.r.l., che si presenta con la formula “Dal 1968” come azienda di filtri industriali e impianti, è specializzata nella filtrazione di fumi, polveri, odori e nebbie e dichiara una produzione interamente realizzata nella propria officina di Leinì, in provincia di Torino. Il metodo di lavoro parte da un sopralluogo tecnico — analisi dei flussi d’aria, valutazione delle portate necessarie, dimensionamento dei componenti sulle condizioni operative reali; l’approccio è descritto su novavit.it. È il modo di intervenire sul sistema, non solo sul singolo pezzo.
Aspirazione che regge nel tempo: i parametri che contano più del modello
Chi valuta un impianto tende a concentrarsi sulla taglia del filtro. Nella pratica quotidiana pesano di più alcuni parametri, che vanno letti insieme e non uno alla volta. È qui che si decide se la portata resterà stabile o inizierà a scendere.
Velocità di captazione alla fonte. La polvere va intercettata dove nasce, con una velocità d’aria sufficiente a catturarla prima che si disperda. Gli errori sono ricorrenti: cappe troppo lontane dal punto di emissione, condotte con perdite, serrande lasciate sempre aperte su linee ferme che sottraggono aria alle postazioni realmente attive. Il risultato è una portata corretta sulla carta ma inefficace sul campo, e una quota crescente di polvere che finisce in ambiente invece che nel filtro.
Perdita di carico (ΔP). È la differenza di pressione tra monte e valle del filtro ed è l’indicatore più utile sullo stato di salute dell’impianto. Nei sistemi moderni la stessa logica di pulizia si regola in base al valore istantaneo della perdita di carico: gli impulsi partono quando il ΔP lo richiede. Un ΔP che sale in modo progressivo e che la pulizia non riporta ai valori attesi segnala in genere un intasamento in corso o una pulizia poco efficace. Leggere il ΔP con continuità, tracciandolo nel tempo e non a occhio, è la prima forma di manutenzione: è il parametro che anticipa i cali di portata prima che diventino un fermo.
Rapporto aria/tessuto (A/C). Indica quanta aria attraversa ogni metro quadro di superficie filtrante. Quando il rapporto è tirato al ribasso, la velocità di attraversamento cresce e, in pratica, si osserva spesso una pulizia che fatica a stare al passo del carico di polvere. Non è un dettaglio da manuale: è uno dei criteri che distingue un dimensionamento pensato per durare da uno pensato per costare meno all’acquisto. Vale la pena chiederlo esplicitamente in fase di progetto.
Distribuzione dei flussi. Dentro il plenum e tra le file di maniche l’aria non si distribuisce mai in modo perfettamente uniforme. Dove la velocità locale è più alta l’usura del tessuto tende ad accelerare, mentre altre zone lavorano poco. Quando si vedono rotture ricorrenti sempre nelle stesse posizioni, conviene guardare la distribuzione interna prima di attribuire tutto alla qualità delle maniche.
Tenuta e perdite. Guarnizioni, piastre tubiere, porte d’ispezione, tramogge e valvole di scarico sono i punti dove un impianto può perdere efficienza in silenzio. Una piastra tubiera che lascia passare aria non filtrata rischia di vanificare il lavoro delle maniche migliori, e le perdite dalle tramogge possono rimettere in circolo la polvere già raccolta. Sono controlli che costano poco e prevengono molto.
Pulizia a impulsi: come evitare maniche stanche e consumi fuori controllo
La pulizia pulse-jet stacca la polvere depositata con un getto rapido e potente di aria compressa, in controcorrente rispetto al flusso di filtrazione. Il modo in cui viene comandata riporta al parametro visto prima: il ΔP.
Esistono due logiche di base. La pulizia a tempo lancia gli impulsi a intervalli fissi, indipendentemente dallo stato del filtro. La pulizia regolata sulla perdita di carico interviene quando il ΔP supera una soglia, cioè quando serve davvero — la frequenza e la durata degli impulsi si adattano al valore istantaneo della perdita di carico. La seconda logica ha il pregio di legare l’intervento a un dato oggettivo dello stato del filtro; la pulizia a tempo può risultare adeguata in processi molto costanti, dove il carico di polvere varia poco. In entrambi i casi l’obiettivo è mantenere il ΔP entro una finestra stabile: quando comincia a oscillare in modo anomalo, qualcosa nella pulizia o nel filtro merita un controllo.
Conviene tenere d’occhio le sequenze di pulizia e il comportamento delle elettrovalvole: un’anomalia nel ritmo degli impulsi o nell’andamento del ΔP, dove prima non c’era, è spesso il primo sintomo. Intercettarla presto evita fermate più costose e più lunghe.
La scelta del media filtrante, infine, segue la natura della polvere e la temperatura. Tra i materiali più diffusi ci sono il poliestere per gli impieghi standard, l’aramide e la fibra di vetro dove le temperature salgono, oltre a tessuti tecnici per ambienti aggressivi. Una polvere abrasiva, una igroscopica o una fibrosa pongono problemi diversi, e il tessuto giusto per un caso può rivelarsi sbagliato per un altro. È un altro punto in cui la conoscenza del processo, più del catalogo, guida la decisione.
Sicurezza: polveri combustibili e ATEX senza allarmismi
Molte polveri industriali sono combustibili: legno, cereali e farine, alcuni metalli, diverse sostanze chimiche. Quando particelle fini di questi materiali si disperdono in aria in concentrazione sufficiente, in presenza di una sorgente d’innesco, si può formare un’atmosfera potenzialmente esplosiva. Un filtro a maniche, che per definizione concentra polvere in un volume chiuso, è uno dei punti in cui il tema va affrontato con serietà, senza però trasformarlo in allarmismo. Ai fini pratici, la domanda da porsi in fase di progetto è semplice: la polvere trattata è combustibile? Se sì, il filtro va inquadrato dentro una valutazione del rischio, non scelto solo sulla portata.
Il quadro normativo europeo ruota attorno a due direttive con ambiti distinti. La Direttiva 2014/34/UE, nota come ATEX 114, armonizza le legislazioni sugli apparecchi e i sistemi di protezione destinati all’uso in atmosfera potenzialmente esplosiva: è la direttiva di prodotto, che interessa chi costruisce e immette sul mercato le apparecchiature. La Direttiva 1999/92/CE, nota come ATEX 153, definisce invece i requisiti minimi di salute e sicurezza per i luoghi di lavoro dove possono formarsi atmosfere esplosive, con la suddivisione in zone in base alla probabilità di presenza dell’atmosfera stessa: è la direttiva che riguarda il datore di lavoro. Tradotta in pratica, questa distinzione dice chi deve fare cosa: al costruttore spetta la conformità dell’apparecchio, all’azienda utilizzatrice la classificazione delle zone e le misure organizzative.
Le misure tecniche applicabili a un filtro che tratta polveri combustibili non sono universali: dipendono dalle caratteristiche della polvere e da una valutazione del rischio condotta caso per caso. È da lì che deve partire ogni decisione, non da una soluzione standard applicata a occhio. Portare questi requisiti dentro il progetto fin dall’inizio evita di dover modificare l’impianto dopo, a lavoro finito e a costi più alti.
Qualità dell’aria in reparto: non basta l’emissione al camino
Un impianto può rispettare i limiti al camino e lasciare comunque un reparto polveroso. Il motivo sta nelle emissioni diffuse: la polvere che sfugge nei punti di carico e scarico, dalle tramogge, nei trasferimenti tra macchine e nastri. È lì che si perde aria pulita, spesso senza che nessuno lo misuri.
Il ricircolo dell’aria filtrata verso l’ambiente può essere interessante per recuperare energia termica, soprattutto in inverno, ma va valutato caso per caso: tipo di polvere, rischio associato, requisiti interni di sicurezza e salute. Non è una scorciatoia, è una scelta progettuale che richiede competenza e, in genere, un livello di filtrazione e di monitoraggio adeguato.
Alcuni indicatori pratici aiutano a leggere la situazione senza strumenti complessi: l’opacità visibile dei pennacchi, i depositi che si riformano rapidamente su superfici e macchinari, odori persistenti, le segnalazioni degli operatori. Quando questi segnali si moltiplicano, il problema è quasi sempre a monte del camino, cioè nella captazione e nelle tenute.
Manutenzione intelligente: i segnali che evitano i fermi impianto
La manutenzione che funziona anticipa i guasti leggendo i sintomi giusti. Un controllo mensile essenziale include l’andamento del ΔP, i consumi di aria compressa, la ricerca di perdite, rumorosità e vibrazioni inconsuete, la tenuta delle tramogge. Sono controlli rapidi che, tracciati nel tempo, raccontano se l’impianto sta invecchiando in modo prevedibile o se qualcosa sta cedendo.
Sulle maniche i segnali d’allarme sono chiari: rotture con emissioni improvvise, abrasione localizzata, aumento di permeabilità con calo di efficienza. Una manica filtrante, in condizioni ordinarie, può superare i tre-cinque anni di vita, ma il dato varia molto con il tipo di polvere e il carico di lavoro; usarlo come scadenza fissa è un errore.
Va curato anche lo scarico. Valvole stellari, coclee e big bag hanno il compito di evacuare la polvere raccolta in modo regolare: quando questa fase funziona bene, si riduce il rischio che il materiale si accumuli fino a intasare la tramoggia. La gestione dei ricambi, infine, incide sui tempi di fermo. In questo senso NOVA VIT dichiara di offrire ricambi originali disponibili, assistenza tecnica telefonica e on-site, interventi su tutto il territorio nazionale e piani di manutenzione programmata con contratti di assistenza personalizzati: quando l’impianto è critico per la produzione, la continuità del servizio pesa più di un piccolo risparmio sull’acquisto iniziale.
Audit rapido in sette domande per produzione, manutenzione e HSE
Prima di decidere qualsiasi intervento, conviene rispondere onestamente a poche domande. Aiutano a capire dove agire davvero, invece di inseguire il singolo componente.
Qual è la polvere trattata, in termini di granulometria, abrasività e umidità, e come varia durante il processo?
Dove nasce la polvere e dove vogliamo intercettarla, cioè quanto è efficace la captazione alla fonte?
Quali sono i trend di ΔP e portata nelle ultime settimane, non solo il valore di oggi?
La pulizia è comandata dalla perdita di carico o gira a tempo fisso?
Ci sono perdite o emissioni diffuse che si ripresentano sempre negli stessi punti?
Esiste una valutazione del rischio da polveri combustibili e gli eventuali adeguamenti ATEX sono stati fatti dove servono?
Quali indicatori misuriamo davvero: fermi, consumi, reclami interni, stato di pulizia del reparto?
Cosa chiedere a chi progetta o fornisce sistemi di filtrazione
La scelta del fornitore fa la differenza tra un impianto che regge e uno che dà problemi ricorrenti. Alcune richieste dovrebbero essere lo standard. Chiedere un sopralluogo e i dati di processo, non un dimensionamento a catalogo. Verificare come vengono gestiti ΔP e allarmi e quanto è accessibile l’impianto per la manutenzione. Capire come sarà seguita la fornitura dei ricambi nel tempo.
Conta molto anche l’integrazione con la rete aspirante esistente: bilanciamento delle portate, gestione delle serrande, misure effettive sul campo. Una realtà con officina propria e ufficio tecnico che segue il progetto dall’analisi al collaudo fino alla manutenzione programmata offre una continuità difficile da garantire per chi vende soltanto il componente. È su questo che vale la pena concentrare la valutazione, più che sul singolo prezzo di listino.
Il filtro a maniche, in fondo, resta l’ultima barriera. Funziona bene solo se ciò che gli sta a monte e a valle è pensato per farlo lavorare nelle condizioni giuste. La regola, ripetibile ogni volta che la portata cala, è sempre la stessa: guardare la catena captazione–condotte–pulizia–scarico prima di guardare le maniche. È il modo più concreto per migliorare aspirazione, sicurezza e qualità dell’aria senza rincorrere i guasti a impianto fermo.
 Fatturazione in cloud: come gestire fatture, pagamenti e scadenze online
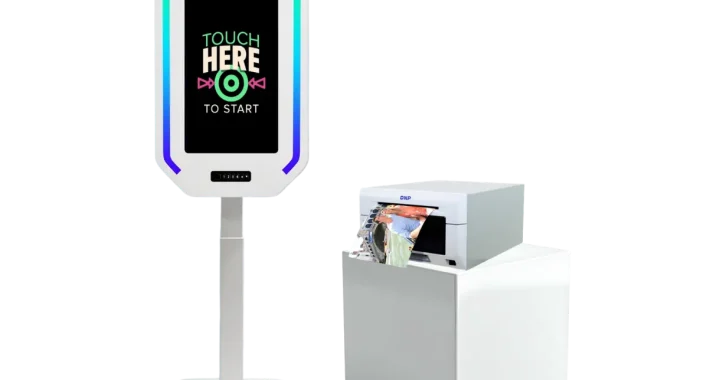 Photobooth: come funziona, quali tipologie esistono e cosa cambia tra foto, stampa e video
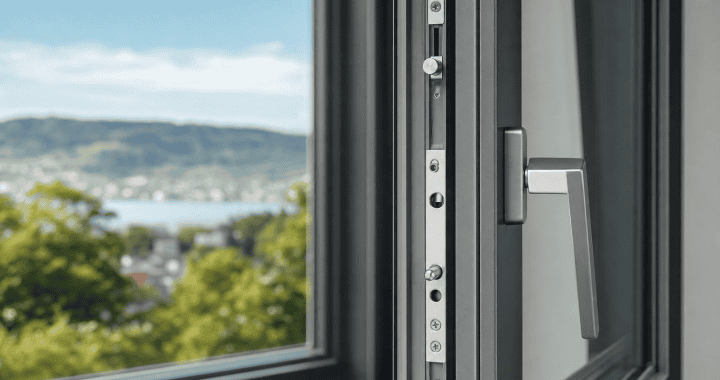 Serramenti antieffrazione: quali caratteristiche incidono maggiormente sulla sicurezza di una casa
 Come capire i carati dell’oro: guida pratica per riconoscere la qualità del tuo gioiello
 Porte-finestre scorrevoli in PVC: soluzioni per grandi aperture vetrate
 Assistenza infermieristica domiciliare, quando le cure professionali entrano nella quotidianità di casa
 Installatori fotovoltaico: guida alla scelta dei migliori professionisti per il tuo impianto solare
 Sanificazione ad ozono tra trattamento degli ambienti, sicurezza e corretta gestione degli spazi